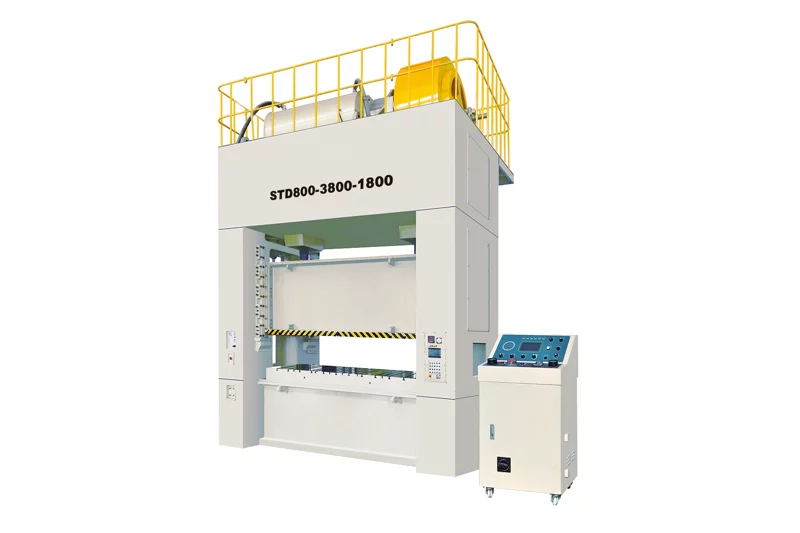
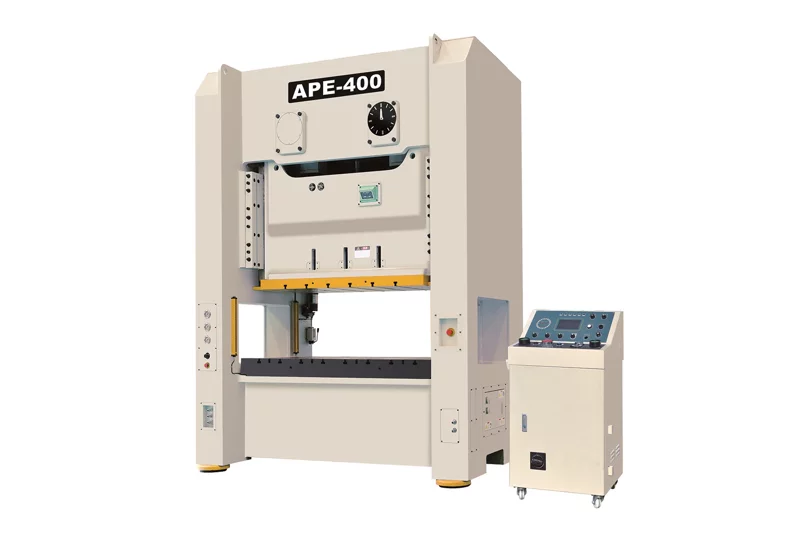
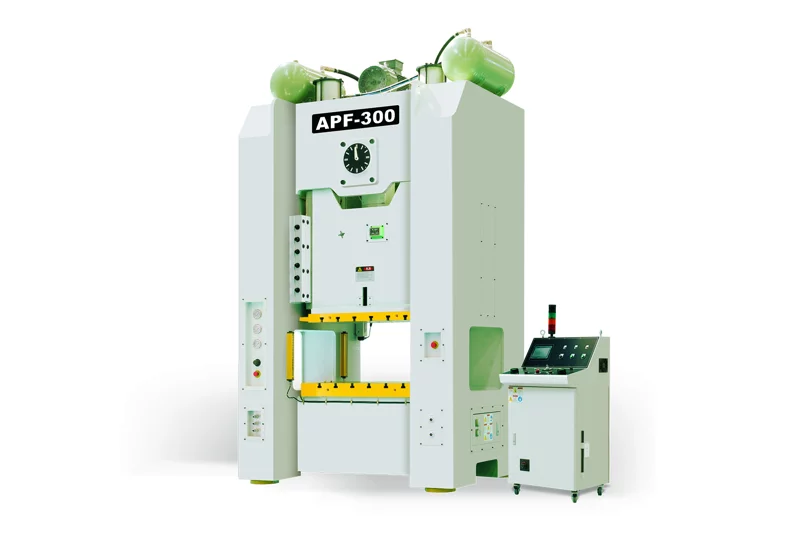
需求与工艺沟通
梳理材料、尺寸、工艺与产能目标,明确需要核对的设备条件。
01 / EQUIPMENT OVERVIEW
结构与材料
机身采用钢板焊接结构,并进行振动时效与整体热时效处理;工作台板和飞轮采用 HT200 铸铁,经退火处理。曲轴采用整体锻件,经探伤、表面淬火及氮化处理;连杆采用球墨铸铁并经正火处理。球头及螺杆采用 45 号钢,表面经氮化处理,平衡缸内壁进行珩磨加工。源站对蜗杆与蜗轮材料的描述可能存在对调,需以正式零件清单确认。
制造与装配
源站介绍曲轴经车削后进行磨削,单件磨削工时约为 7 小时。机架钢板经等离子切割、开坡口、整体焊接、抛丸及涂装处理。机身加工采用数控落地镗铣设备,齿轮使用 NILES 磨齿设备加工,滑块组件以编号进行装配追溯。
控制及主要部件
参考配置包括 TECO 变频器及电机、TACO 双联电磁阀、OMPI 离合器、KINGAIR 超负荷保护装置、NSK 轴承、NOK 油封、Schneider 接触器及电气元件、3A 气源处理元件和 MaoYi 紧固件。部件品牌、产地及适用机型均需在订货技术协议中确认,不能据此推定本产品已取得相关认证。
运行与保护功能
变频调速便于装模、试模和维护。液压超负荷保护泵在滑块受力超过设定值时卸压;PLC 控制自动润滑装置向导轨及曲轴轴承衬套等部位供脂。离合器与制动器用于控制滑块运行与停止。设备可配数字模高指示器、平衡器及离合器压力表,以及滑块调节电机。源站给出的保护泵压力约为 0.4 MPa,离合器和制动器压力约为 0.6 MPa,平衡器压力约为 0.4 MPa;这些为参考说明,不作为现场调试设定依据。
操作界面与选配
多语言触摸屏可显示冲次、电子凸轮角度等信息,并维护相关运行参数。源站另展示 APA-110 控制箱及可选双手操作面板;双手按钮用于要求操作者同步按下左右按钮后启动,实际安全功能与适用配置应以设备设计和安全评估为准。选配价格需另行确认。
选型提示
型号、行程、工作台尺寸及配置请结合模具、材料和生产节拍确认。源站部分型号列与吨位顺序存在疑点,参数表保留原值并标注待核对。
02 / SPECIFICATIONS
参考参数按源站整理;仅统一字段、单位写法和表格结构,未调整原始数值。标记“待核对”的项目应以正式技术资料确认。
源站部分型号与压力/厚度的对应关系可能有误,数值按原列保留,须按正式样本逐项核对。
左右滑动或横向滚动,对照不同型号参数 →
| 参数 | 单位 | APH-125 | APH-200 | APH-300 |
|---|---|---|---|---|
| 型号分型 | — | S | S | S |
| 公称压力待核对 | t | 300 | 200 | 125 |
| 行程 | mm | 30 | 30 | 30 |
| 每分钟冲次 | spm | 150-400 | 150-600 | 150-700 |
| 工作台板尺寸 | mm | 2000x1000 | 1700x950 | 1200x850 |
| 工作台落料孔尺寸 | mm | 1520x330 | 1300x250 | 1000x200 |
| 滑块尺寸 | mm | 2000x900 | 1700x700 | 1200x600 |
| 装模高度调节范围 | mm | 400-450 | 370-420 | 360-410 |
| 调节电机功率 | kW | 2.2 | 1.5 | 0.75 |
| 原表 Linear Height(含义待确认)待核对 | mm | 210 | 200 | 195 |
| 主电机功率 | kW | 50 | 45 | 37 |
04 / IN MOTION
梳理材料、尺寸、工艺与产能目标,明确需要核对的设备条件。
比较型号与技术参数,沟通模具、送料及自动化等配套要求。
按项目确认配置、交付、安装及技术支持范围,具体安排以双方确认资料为准。
请提供材料、厚度、工件尺寸、工艺和产能需求。型号及参数用于初步比较,实际适用性需结合工况确认。
部分参考资料存在型号、单位或原始数值疑点,已保留原值并注明。选型与订购前,请让团队提供经确认的技术文件。
可以在询盘中说明模具、送料、上下料和生产线衔接需求。可行性与供货范围需按项目评估确认。
可下载页面已有资料,或使用询盘表单说明所需文件、目的地区和预期安排。最终配置、时间与服务范围以双方确认资料为准。
LET’S TALK EQUIPMENT
请提供材料、加工尺寸与产能需求,便于团队核对适用方案。
高速压力机
LET’S BUILD SOMETHING BETTER